Сфера применения и назначение
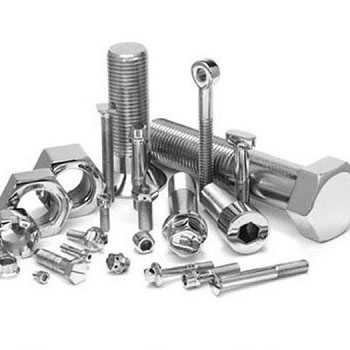
Крепёжные изделия с метрической резьбой М30 и длиной стержня 120 мм, выпускаемые по ГОСТ 7798-70, занимают одно из центральных мест в арсенале инженера-механика и монтажника трубопроводной арматуры. Этот типоразмер востребован прежде всего во фланцевых соединениях запорной, регулирующей и предохранительной арматуры — задвижек, клапанов, затворов, обратных клапанов с условным проходом от Ду80 и выше. Стальной болт с шестигранной головкой позволяет надёжно стягивать ответные фланцы насосных агрегатов, теплообменников и ёмкостного оборудования, работающих под давлением до нескольких десятков атмосфер.
Помимо трубопроводной обвязки, данный артикул активно применяется при сборке металлоконструкций промышленных зданий, мостовых ферм, опор линий электропередачи и вышек сотовой связи. В машиностроении стержень с крупной резьбой М30 используют для фиксации кронштейнов тяжёлого навесного оборудования, ступиц, редукторов и пресс-форм. Благодаря строгому соответствию государственному стандарту, метиз полностью взаимозаменяем с любой аналогичной деталью, изготовленной по ГОСТ 7798-70, что резко сокращает время ремонта и упрощает снабжение.
Технические характеристики
Ниже приведены ключевые геометрические и массовые параметры болта стального М30х120 ГОСТ 7798-70 (исполнение 1, класс точности В). Значения даны для изделия без защитного покрытия и являются справочными при приёмке партии.
- Номинальный диаметр резьбы: М30
- Шаг резьбы: 3,5 мм (крупный, основной)
- Длина болта (от опорной поверхности головки до торца стержня): 120 мм
- Длина резьбовой части (b): 54 мм
- Размер под ключ (S): 46 мм
- Высота головки (k): 18,7 мм
- Диаметр описанной окружности головки (e), не менее: 50,9 мм
- Вес одного изделия: ∼0,746 кг
- Масса 1000 штук: 746,3 кг
- Класс точности: В (нормальная точность)
- Диаметр стержня в гладкой части: равен номинальному диаметру резьбы
- Фаска на конце стержня: присутствует, согласно ГОСТ
- Стандарт: ГОСТ 7798-70
Крупный шаг резьбы 3,5 мм выбран неслучайно: он обеспечивает высокую стойкость к самопроизвольному отвинчиванию при вибрациях и допускает монтаж даже в слегка загрязнённые резьбовые отверстия. Шестигранная головка с размером под ключ 46 мм совместима со стандартным инструментом — накидными ключами, торцевыми головками и гайковёртами повышенной мощности. Нормированная длина резьбовой части гарантирует, что при затяжке гайка полностью использует рабочие витки, не упираясь в стержень без резьбы.
Особенности конструкции и преимущества
Данная модель крепежа относится к категории «Болты, гайки, шайбы» и выполнена по классической схеме: головка откована за одно целое со стержнем, что исключает концентраторы напряжений, свойственные сварным или сборным конструкциям. Шестигранная форма головки оптимизирована для передачи высокого момента затяжки: широкие грани препятствуют смятию углов даже при многократном монтаже-демонтаже, а наличие фаски по опорной поверхности уменьшает риск повреждения сопрягаемой детали.
Среди ключевых преимуществ, выделяющих этот товар на фоне аналогов, стоит отметить накатанную резьбу. Технология накатки формирует упрочнённый поверхностный слой с благоприятной структурой волокон, не перерезанных, а обтекающих профиль. Это даёт прирост усталостной прочности на 20–40% по сравнению с нарезанной резьбой. Кроме того, нормированный радиус под головкой и чёткое исполнение переходной зоны снижают риск среза головки при пиковых нагрузках. Метиз полностью соответствует нормам взаимозаменяемости, поэтому подбор ответных гаек и шайб (например, гайка М30 по ГОСТ 5915-70, шайба 30 по ГОСТ 11371-78) не вызывает затруднений.
Ещё одно важное преимущество — возможность многократного использования. При соблюдении рекомендованных моментов затяжки и отсутствии критических деформаций витков крепёжное соединение можно разбирать и собирать повторно без потери несущей способности, что особенно ценно при планово-предупредительных ремонтах технологических линий.
Материалы исполнения и процесс изготовления
Для выпуска стержневых метизов по ГОСТ 7798-70 используется углеродистая сталь обыкновенного качества или качественная конструкционная сталь, чаще всего марок Ст3кп (спокойная), Ст3пс, 20, 35. Выбор конкретной марки определяется требуемым классом прочности: в стандартном исполнении поставляются болты с временным сопротивлением разрыву не ниже 400–500 МПа (классы прочности 4.8, 5.8), а под заказ возможно изготовление из легированных сталей с термоупрочнением до 8.8 и выше.
Технологическая цепочка строится по принципу холодной или горячей высадки на многопозиционных пресс-автоматах. На первом этапе калиброванная заготовка нарезается на мерные отрезки, затем в несколько переходов осаживается головка, после чего стержень калибруется и на нём накатывается резьба между двумя вращающимися плашками. Накатка выполняется без снятия стружки, что не только повышает механические свойства, но и экономит материал. При необходимости деталь подвергают улучшению: закалке с высоким отпуском для получения сорбитной структуры. Отсутствие гальванического покрытия (по умолчанию) делает данное крепёжное изделие пригодным для последующей сварки или нанесения лакокрасочных покрытий на объекте, а также гарантирует отсутствие водородного охрупчивания, потенциально возникающего при электролитическом цинковании без надлежащего обезводороживания.
Инструкции по эксплуатации
Грамотный монтаж начинается с подбора полноценного комплекта: болт, две шайбы (под головку и под гайку) и гайка соответствующего класса прочности. Перед сборкой рабочую резьбу и торцы рекомендуется смазать графитовой или дисульфид-молибденовой смазкой — это устраняет заедание, снижает разброс коэффициента трения и позволяет достичь расчётного усилия затяжки.
Затяжку следует производить динамометрическим ключом с контролем момента. Для сухой резьбы крепежа класса прочности 4.8 ориентировочный момент затяжки составляет порядка 330–370 Н·м, для 5.8 — 430–480 Н·м. После первого нагружения давлением или через 24 часа эксплуатации рекомендуется провести контрольную подтяжку, особенно на фланцах с мягкими прокладками. При обнаружении ослабленного соединения его подтягивают без превышения паспортного вращающего момента.
Обслуживание сводится к периодическим осмотрам на предмет коррозии и механических повреждений. Если метиз эксплуатируется в агрессивной среде без защитного покрытия, допускается нанесение консервационных составов (мовиль, анаэробные герметики) непосредственно на собранное соединение. При демонтаже длительно работавшего болта, подверженного коррозии, рекомендуется сначала обстучать головку молотком через латунную прокладку для разрушения окисных мостиков, а затем плавно отворачивать воротком с постоянным усилием. Хранение артикула следует организовать в крытых проветриваемых складах, исключающих прямое попадание влаги; при перевозке партии укладываются в тару, предохраняющую резьбу от забоин и деформаций.
 Трубы
 Запорно-регулирующая арматура
 Детали трубопроводов и фитинги
 Насосное оборудование
 Опоры, хомуты, метизы
 Пожарное оборудование
 Сантехника
 Регулирующая и предохранительная арматура
 Теплоизоляция
 Теплообменное оборудование
 Автоматика
 Баки и водонагреватели
 Котлы


 г. Москва, 2-я Звенигородская ул., 12, ЖК «Лаки» (2021-2022 г.)
 г. Москва, ул. 6-я Радиальная, владение 7, «ЖК Царицыно» (2021-2022 г)
 Кинотеатр "ВЫСОТА" г.Москва ул. Юных Ленинцев Здание находится на ул. Юных Ленинцев, д. 52 на юго-востоке Москвы.
 БЦ "Два Капинана" Красногорск.


