Сфера применения и назначение
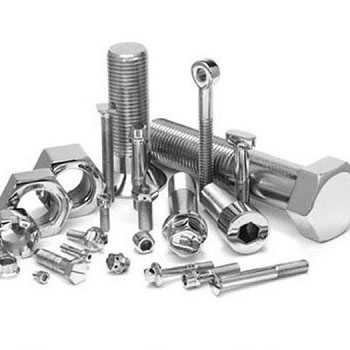
Стальной болт М30×130, изготовленный по ГОСТ 7798-70, представляет собой ответственный крепёжный элемент, который востребован в тяжёлом машиностроении, строительстве металлоконструкций и трубопроводном транспорте. Данное крепёжное изделие активно применяют для сборки фланцевых соединений запорной арматуры – задвижек, клапанов и отсечных устройств, где необходимо обеспечить герметичность и механическую прочность при высоких нагрузках. Благодаря стандартному исполнению болт с метрической резьбой М30 и длиной стержня 130 мм служит надёжным фиксатором в узлах, подверженных вибрациям и перепадам температур.
В нефтегазовом секторе, энергетике и жилищно-коммунальном хозяйстве такую модель крепежа используют для анкерного соединения массивных опор, монтажа редукторов, насосного оборудования и ёмкостного парка. Универсальность и соответствие строгой регламентации делают этот крепёж предпочтительным выбором для инженерных расчётов и ответственных узлов, где критичны расчётные параметры затяжки.
Технические характеристики
Крепёжное изделие полностью соответствует требованиям ГОСТ 7798-70, что гарантирует точность геометрии и полную взаимозаменяемость. Основные параметры стального болта М30×130 сведены ниже.
- Номинальный диаметр резьбы: 30 мм (М30)
- Шаг резьбы: 3,5 мм (крупный основной)
- Длина болта (общая): 130 мм
- Длина резьбовой части (b): 44 мм (согласно ГОСТ)
- Тип головки: шестигранная, размер «под ключ» 46 мм
- Класс точности: B
- Класс прочности (базовое исполнение): 5.8 / 8.8 (уточняется при заказе)
- Материал: сталь конструкционная углеродистая
- Покрытие: без покрытия, цинковое (опционально)
- Расчётный вес 1 шт.: ~1,06 кг
Теоретическая масса указана для ориентировочных логистических и проектных расчётов. Фактический вес может незначительно варьироваться в зависимости от класса прочности и наличия защитного слоя.
Особенности конструкции и преимущества
Шестигранная головка с размером «под ключ» 46 мм гарантирует уверенный захват стандартным инструментом, а крупный шаг резьбы 3,5 мм ускоряет сборку и снижает риск перекоса или заедания даже в условиях ограниченного пространства. Такая конструкция позволяет равномерно распределять осевые и поперечные нагрузки, обеспечивая высокую стойкость соединения к срезу и разрыву.
Ключевое преимущество данной модели — производство с применением холодной накатки резьбы на современных роликовых станках. По сравнению с традиционной нарезкой, накатанная резьба повышает усталостную прочность на 20–30% за счёт благоприятного направления волокон металла. Это особенно важно для оборудования, работающего в циклических режимах. Дополнительным плюсом становится возможность многократного использования болта при условии соблюдения рекомендованных моментов затяжки и отсутствии пластических деформаций.
В каталоге компании «ЛИДЕР» этот артикул проходит входной контроль геометрических параметров и механических свойств. Мы гарантируем стабильность характеристик от партии к партии, что критично для промышленной запорной арматуры и ответственных металлоконструкций.
Материалы исполнения и процесс изготовления
В качестве сырья используют конструкционные углеродистые стали марок 20, 20кп, 35 и 45, выбор которых определяется требуемым классом прочности. Заготовка проходит холодную высадку шестигранной головки на высокоскоростных прессах-автоматах, что сохраняет мелкозернистую структуру и улучшает механику стержня. Затем резьбовую часть формируют методом холодного пластического деформирования на роликах, а для классов прочности 8.8 и выше применяют закалку с последующим отпуском.
Защитные покрытия — цинковое гальваническое или горячее — наносят по требованию заказчика. Такое решение существенно продлевает срок службы крепежа в атмосферных условиях и слабоагрессивных средах. При монтаже внутри сухих отапливаемых помещений допускается использование исполнения без покрытия, что снижает затраты без потери эксплуатационных качеств.
Инструкции по эксплуатации
Перед монтажом резьбу болта и гайки очищают от загрязнений и при необходимости наносят смазку, снижающую трение при затяжке. Стальной болт М30×130 нужно комплектовать гайками и шайбами соответствующего класса прочности. Для класса 5.8 применяют гайку класса 5, для 8.8 — гайку класса 8, обязательно используя плоскую или пружинную шайбу для равномерного распределения нагрузки.
Рекомендованные моменты затяжки (при сухой резьбе): для болта класса прочности 5.8 — порядка 400–450 Н·м, для 8.8 — 600–700 Н·м. Точные значения подбирают по таблицам стандарта с учётом коэффициента трения. Затяжку следует выполнять динамометрическим ключом, не допуская приложения избыточного усилия, чтобы исключить пластическую деформацию стержня или срыв витков. В ответственных фланцевых узлах запорной арматуры необходимо осуществлять периодический контроль момента и при необходимости подтягивать соединения с регламентной частотой.
При эксплуатации в условиях повышенной влажности или химически активных средах обязательно используйте исполнение с цинковым покрытием. Применение этого крепежа в средах с концентрацией кислот или щелочей, превышающей стойкость углеродистой стали, не допускается — в таких случаях необходим переход на нержавеющие аналоги.
 Трубы
 Запорно-регулирующая арматура
 Детали трубопроводов и фитинги
 Насосное оборудование
 Опоры, хомуты, метизы
 Пожарное оборудование
 Сантехника
 Регулирующая и предохранительная арматура
 Теплоизоляция
 Теплообменное оборудование
 Автоматика
 Баки и водонагреватели
 Котлы


 г. Москва, 2-я Звенигородская ул., 12, ЖК «Лаки» (2021-2022 г.)
 г. Москва, ул. 6-я Радиальная, владение 7, «ЖК Царицыно» (2021-2022 г)
 Кинотеатр "ВЫСОТА" г.Москва ул. Юных Ленинцев Здание находится на ул. Юных Ленинцев, д. 52 на юго-востоке Москвы.
 БЦ "Два Капинана" Красногорск.


