Сфера применения и назначение
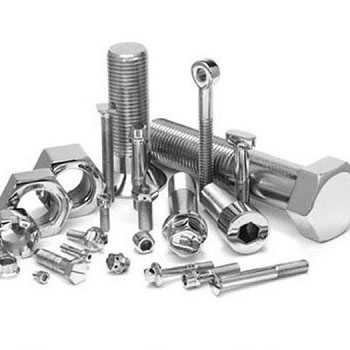
Крепежные изделия с шестигранной головкой класса точности C, к которым относится данный типоразмер, являются основой разборных соединений в строительной индустрии, тяжелом машиностроении и дорожно-транспортной сфере. Стальной болт М16х120 активно задействуют при возведении металлоконструкций, монтаже ферменных перекрытий, сборке лесов и опорных мачт освещения. Благодаря значительной длине стержня (120 мм), это крепежное изделие незаменимо там, где требуется стяжка пакета из нескольких металлических пластин или фиксация массивных деревянных балок через сквозные отверстия.
В инженерных коммуникациях данный метиз часто применяют при установке закладных деталей в бетонные фундаменты под тяжелое оборудование, а также в мостостроении для соединения шпунтовых ограждений. В промышленности болты стальные М16х120 с цинковым покрытием используются для сборки конвейерных линий, крепления виброопор и монтажа крупногабаритных редукторов, где критически важна устойчивость к коррозии во влажной среде производственных цехов.
Технические характеристики
Товар изготовлен в строгом соответствии с межгосударственным стандартом, регламентирующим геометрию болтов с шестигранной головкой. Ниже представлены ключевые параметры, определяющие совместимость компонента с ответными частями узла:
- Номинальный диаметр резьбы: 16 мм (М16). Метрическая резьба с крупным шагом 2,0 мм, обеспечивающая быстрое завинчивание и устойчивость к самопроизвольному выкручиванию под действием вибраций.
- Длина стержня: 120 мм. Позволяет соединять детали общей толщиной до 80 мм с учетом установки гайки и выступа свободного конца.
- Размер под ключ (шестигранник): Стандартный, соответствующий типоразмеру М16, что упрощает подбор слесарного инструмента.
- Класс точности: C. Подразумевает свободную посадку и допуск на установку в отверстия, что облегчает сборку крупногабаритных конструкций без применения специальных сборочных приспособлений.
- Расчетная масса: Вес крепежа является нормированной справочной величиной, важной для расчета общей металлоемкости проекта и подбора упаковочной тары при транспортировке.
- Упаковка: Россыпью или в полимерную тару, исключающую механическое повреждение витков резьбы при хранении.
Особенности конструкции и преимущества
Главным отличием крепежа ГОСТ 7798-70 является наличие цельной шестигранной головки без дополнительного подголовника. Такое конструктивное решение гарантирует плотный прижим к плоскости детали и передачу высокого крутящего момента без деформации металла. В отличие от низкопрочного крепежа, данная позиция выдерживает значительные срезывающие нагрузки и нагрузки на разрыв, что позволяет использовать его в ответственных силовых каркасах.
Покрытие «оц» (горячий или гальванический цинк) дает этому продукту конкретное эксплуатационное преимущество перед черными метизами. Оно защищает стальную основу от поражения атмосферной коррозией, продлевая срок службы соединения в условиях улицы и неотапливаемых складов до 15-25 лет без потери несущей способности. Конструктивно длина резьбы с неполным профилем и наличие фаски на конце облегчают монтаж на высоте и при ограниченной видимости.
Материалы исполнения и процесс изготовления
Производство базируется на использовании конструкционной углеродистой стали, обеспечивающей необходимый баланс прочности и вязкости. Заготовкой служит калиброванный прокат, который раскраивают с высокой точностью для соблюдения веса погонного метра. Формирование головки осуществляется методом холодной или горячей высадки на прессах-автоматах, что позволяет сохранить структурную целостность металла и повысить сопротивление усталостному разрушению у основания головки.
Резьба накатывается на участке стержня, а не нарезается, что упрочняет вершины витков и исключает перерезание волокон металла. Это критически важно для предотвращения срыва резьбы при сильной затяжке. Финальным этапом становится нанесение защитного слоя цинка, формирующего барьерный и электрохимический барьер против рыжей ржавчины. Все изделия проходят выходной контроль геометрии и внешнего вида.
Инструкции по эксплуатации
Перед началом монтажа необходимо убедиться, что посадочное отверстие в соединяемых деталях на 1-2 мм превышает наружный диаметр крепежного стержня для компенсации температурных расширений. Сборка должна производиться с использованием ответных шайб для предотвращения смятия поверхностей и самоконтрящихся или корончатых гаек, если узел подвержен высокочастотным колебаниям. Резьбовые соединения артикула М16х120 следует затягивать динамометрическим ключом, избегая ударного воздействия на головку.
В процессе эксплуатации ревизию резьбовых пар проводят в регламентные сроки технического обслуживания объекта. Обращайте внимание на сохранность оцинкованного слоя: при выявлении глубоких царапин от инструмента их рекомендуется ремонтировать холодным цинкосодержащим составом. Хранение товара должно осуществляться в сухих проветриваемых помещениях с укладкой россыпью не более чем в 3 слоя для сохранения оригинальной геометрии и веса партии.
 Трубы
 Запорно-регулирующая арматура
 Детали трубопроводов и фитинги
 Насосное оборудование
 Опоры, хомуты, метизы
 Пожарное оборудование
 Сантехника
 Регулирующая и предохранительная арматура
 Теплоизоляция
 Теплообменное оборудование
 Автоматика
 Баки и водонагреватели
 Котлы


 г. Москва, 2-я Звенигородская ул., 12, ЖК «Лаки» (2021-2022 г.)
 г. Москва, ул. 6-я Радиальная, владение 7, «ЖК Царицыно» (2021-2022 г)
 Кинотеатр "ВЫСОТА" г.Москва ул. Юных Ленинцев Здание находится на ул. Юных Ленинцев, д. 52 на юго-востоке Москвы.
 БЦ "Два Капинана" Красногорск.


