Сфера применения и назначение
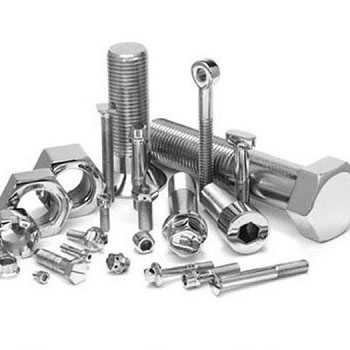
Сложно представить узел металлоконструкции, где не нашлось бы места для резьбового крепежа повышенной надежности. Болт стальной оц М16х80 вес ГОСТ 7798-70 служит именно тем силовым элементом, на который ложится ответственность за целостность фланцевых стыков, опорных кронштейнов и несущих рам. Благодаря метрической резьбе M16 и длине стержня 80 мм, данный метиз обеспечивает надежное стягивание пакетов деталей суммарной толщиной до пятидесяти миллиметров с сохранением запаса для шайбы и полной высоты гайки.
Основной областью востребованности оцинкованной модели с полной резьбой выступает строительство быстровозводимых ангаров, каркасов теплиц и складских стеллажей. Инженеры-проектировщики закладывают этот типоразмер в спецификации трубопроводной арматуры низкого давления, где крепление фланцев должно сохранять стабильность затяжки при вибрационных нагрузках. Активно применяется он и в дорожной инфраструктуре: монтаж ограждений, опор освещения и шумозащитных экранов невозможен без метизов, устойчивых к перепадам влажности и зимним реагентам. Оцинкованное исполнение делает данную позицию незаменимой в наружных работах, где стойкость к атмосферной коррозии ставится во главу угла, а применение дорогостоящей нержавеющей стали экономически нецелесообразно.
Технические характеристики
Болт с шестигранной головкой изготавливается строго по межгосударственному стандарту, что гарантирует полную геометрическую совместимость с ответным крепежом и стандартным слесарным инструментом. Подтверждение соответствия требованиям ГОСТ 7798-70 является знаком качества для любого технического специалиста и снабженца, поскольку исключает проблемы с разбросом размеров под ключ и несоответствием шага резьбы.
Основные параметры изделия выглядят следующим образом:
- Номинальный диаметр резьбы: М16;
- Шаг резьбы: 2,0 мм (крупный, основной);
- Длина стержня: 80 мм;
- Длина резьбовой части: полная, до самой опорной поверхности головки;
- Размер головки «под ключ»: 24 мм;
- Класс прочности: 5.8 (обеспечивает временное сопротивление разрыву 500 МПа и предел текучести 400 МПа);
- Вес одного болта: порядка 0,12–0,13 кг (точный вес партии может незначительно варьироваться в пределах допусков на геометрию);
- Покрытие: цинковое (оцинкованное), наносимое гальваническим способом для создания катодной защиты стали.
Крупный шаг резьбы выбран конструктивно не случайно. Он менее подвержен самоотвинчиванию при динамических нагрузках и допускает многократную сборку-разборку узла без критического износа витков. Наличие цинкового слоя толщиной от 6 до 12 мкм не только придает товару характерный серебристый блеск, но и служит барьером от агрессивной среды, продлевая ресурс всего соединения.
Особенности конструкции и преимущества
При внешней простоте, метиз обладает рядом технологических нюансов, выделяющих его среди аналогов. Шестигранная головка стандартизированной высоты позволяет работать трещоточными ключами и гайковертами в стесненных условиях, а геометрия опорной поверхности исключает смятие материала при затяжке. Полноразмерная резьба по всей длине стержня делает крепеж универсальным: деталь не упирается ненарезанной частью в стенку отверстия, позволяя досылать усилие зажима именно туда, где это необходимо.
К преимуществам данного исполнения можно отнести:
- Высокую сопротивляемость срезу. Класс прочности 5.8 дает баланс твердости и вязкости, болт не лопается при ударных боковых нагрузках, а пластично деформируется, сигнализируя о перегрузке.
- Электрохимическую защиту. Слой цинка разрушается медленно, защищая стальную основу даже при появлении царапин на покрытии монтажным инструментом.
- Точность изготовления. Отклонения резьбы соответствуют полю допуска 6g, что обеспечивает навинчивание гайки без люфта, отсутствие заеданий и равномерное распределение нагрузки по виткам.
В отличие от черных метизов без покрытия, оцинкованная версия не требует консервации или окрашивания после монтажа. Это сокращает трудозатраты на стройплощадке и исключает простои. Снабженцы ценят артикул за полную прослеживаемость партий и стабильность механических показателей от плавки к плавке.
Материалы исполнения и процесс изготовления
Исходным сырьем выступает автоматная или конструкционная углеродистая сталь, химический состав которой оптимизирован для холодной высадки. Производственный цикл начинается с калиброванного проката, поступающего на участок отрезных автоматов. Затем следует этап холодной объемной штамповки, в ходе которого формируются головка будущего болта и заготовка стержня. Накатка резьбы осуществляется роликами на высокой скорости, что уплотняет структуру металла в межвитковом пространстве и повышает сопротивление усталостным разрушениям.
Термическая обработка проводится по режиму, обеспечивающему заданный класс прочности 5.8: закалка и средний отпуск придают стержню необходимую упругость. Финальная операция — гальваническое цинкование в барабанных ваннах. Важно отметить обязательное водородирование после нанесения покрытия: выдержка в печи при определенной температуре устраняет риск водородного охрупчивания, которое могло бы привести к внезапному излому головки под нагрузкой. Такой многоступенчатый контроль превращает рядовой товар категории «Болты, гайки, шайбы» в ответственный элемент машиностроения.
Инструкции по эксплуатации
Качественный крепеж требует грамотного монтажа. Перед установкой болта стального оц М16х80 по ГОСТ 7798-70 необходимо убедиться в чистоте резьбовых каналов. Попадание окалины или песка в сопрягаемые витки искажает момент затяжки и создает ложное ощущение фиксации. Резьбу рекомендуется слегка смазать графитовой или консистентной смазкой, особенно при сборке уличных конструкций — это облегчит демонтаж через несколько лет службы.
Затяжку следует производить динамометрическим инструментом. Для метиза класса прочности 5.8 и диаметра M16 контрольный момент затяжки без применения специальных смазок, искажающих коэффициент трения, составляет ориентировочно 130–150 Н·м. Превышение этого параметра ведет к пластическим деформациям стержня и разрушению цинкового слоя на головке. Сборку фланцевых соединений нужно вести равномерно, крест-накрест, в три-четыре прохода с постепенным увеличением усилия. При соблюдении этих правил ответственный узел десятилетиями сохраняет герметичность, а метиз не требует подтяжки даже в условиях интенсивной вибрации.
 Трубы
 Запорно-регулирующая арматура
 Детали трубопроводов и фитинги
 Насосное оборудование
 Опоры, хомуты, метизы
 Пожарное оборудование
 Сантехника
 Регулирующая и предохранительная арматура
 Теплоизоляция
 Теплообменное оборудование
 Автоматика
 Баки и водонагреватели
 Котлы


 г. Москва, 2-я Звенигородская ул., 12, ЖК «Лаки» (2021-2022 г.)
 г. Москва, ул. 6-я Радиальная, владение 7, «ЖК Царицыно» (2021-2022 г)
 Кинотеатр "ВЫСОТА" г.Москва ул. Юных Ленинцев Здание находится на ул. Юных Ленинцев, д. 52 на юго-востоке Москвы.
 БЦ "Два Капинана" Красногорск.


