Сфера применения и назначение
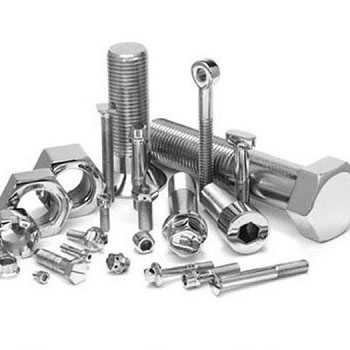
Метрический крепеж с шестигранной головкой является основой разборных соединений в современной промышленности. Рассматриваемый стальной болт с размерами М8х60 и исполнением «оц» (оцинкованный), произведенный по строгим требованиям ГОСТ 7798-70, востребован везде, где требуется надежная фиксация деталей без риска самопроизвольного раскручивания. Данное изделие активно применяется в машиностроении при сборке станочных узлов, в дорожно-строительной отрасли для монтажа металлоконструкций и ограждений, а также в сфере жилищно-коммунального хозяйства при прокладке трубопроводных магистралей.
Благодаря полной длине стержня в 60 мм и диаметру резьбы 8 мм, этот крепежный элемент незаменим при соединении фланцевых стыков на насосных станциях и запорной арматуре, где требуется высокая прочность на разрыв. Инженеры-проектировщики закладывают спецификацию именно этого артикула в схемы сборки вентиляционных коробов, несущих каркасов фасадов и деревянных конструкций. Особая среда использования — наружные установки с прямым контактом влаги — делает цинковое покрытие критически важным преимуществом.
Технические характеристики и вес
Чтобы гарантировать совместимость с ответными деталями, эксплуатационные параметры данной модели строго нормированы. Ниже представлен детальный список ключевых характеристик, соответствующих государственному стандарту:
- Номинальный диаметр резьбы: М8 (8 мм);
- Шаг резьбы: стандартный крупный (1,25 мм), характерный для базовых несущих соединений;
- Длина стержня (L): 60 мм (позволяет стягивать пакеты деталей значительной толщины);
- Размер «под ключ» (S): 13 мм (стандартный гаечный инструмент, удобство монтажа в стесненных местах);
- Тип головки: шестигранная увеличенной прочности, не сминаемая при высоких крутящих моментах;
- Класс прочности: 5.8 (оптимальное соотношение твердости и вязкости без хрупкости);
- Покрытие: «оц» (горячий или гальванический цинк, белый блестящий оттенок);
- Расчетная масса одного изделия: приблизительно 0,028 кг (вес является справочным параметром для логистики).
Соответствие нормативам ГОСТ 7798-70 гарантирует точность геометрии: поле допуска резьбы 6g дает плотную посадку без люфта, исключая «срезание» витков при динамических нагрузках. Вес оцинкованного болта М8х60 просчитан так, чтобы обеспечивать сбалансированность вращающихся узлов, при этом общая материалоемкость партии легко калькулируется при заказе.
Особенности конструкции и преимущества
Категория высоконагруженного крепежа требует не только точности, но и выверенной эргономики. Представленный тип метизов выделяется частичной резьбой: гладкое тело стержня в зоне среза воспринимает поперечные нагрузки, предотвращая срез, в отличие от винтов с резьбой по всей длине. Оцинкованное исполнение «оц» придает товару ряд неоспоримых преимуществ при эксплуатации в коррозионно-активных средах.
В отличие от вороненых (черных) аналогов, данный стальной болт не требует консервации или покраски после затяжки. Шестигранная головка, спроектированная по ГОСТ, имеет ровные грани, обеспечивающие полный контакт с накидным ключом. Это критически важно при тарированной затяжке динамометрическим инструментом. Снабженцы отмечают удобство унификации: один артикул перекрывает сотни сборочных задач, а широко распространенный габарит М8х60 почти всегда есть в подменном фонде монтажных бригад.
Материалы исполнения и процесс изготовления
Фундаментом долговечности служит исходное сырье. Болт стальной оц М8х60 весом около 28 граммов изготавливается из углеродистых качественных сталей (марок 10кп, 20кп или аналогичных), способных к холодной пластической деформации. Технология производства этого оборудования включает метод холодной объемной высадки на автоматических прессах. Процесс начинается с калиброванной проволоки, которая проходит через несколько матриц, формирующих за три-четыре перехода геометрию головки.
Резьбовая часть не нарезается лезвийным инструментом, а формируется методом накатки роликами. Это упрочняет впадины профиля, делая структуру волокон стали обтекаемой и устойчивой к растяжению. Финишная операция — гальваническое цинкование — создает на поверхности прочный барьерный слой толщиной 6-9 мкм. При возникновении царапины цинк вступает в электрохимическую реакцию, защищая стальное основание (катодная защита). Именно сочетание низколегированной стали и качественного цинка позволяет данному товару эксплуатироваться десятилетиями без потери момента затяжки.
Инструкции по эксплуатации и монтажу
Достижение расчетной прочности узла возможно только при соблюдении регламента сборки. Обслуживающему персоналу и инженерам-механикам рекомендуется строгий алгоритм действий. Во-первых, всегда используйте плоскую или пружинную шайбу между гайкой и поверхностью детали — это компенсирует смятие микронеровностей. Поскольку аппарат выполнен в коррозионностойком исполнении, то и ответную гайку следует подбирать строго с идентичным покрытием «оц», иначе в паре образуется нежелательная гальваническая пара.
Затяжку резьбового соединения диаметра М8 класса прочности 5.8 рекомендовано производить с моментом, не превышающим 18-20 Н·м (сухой контакт). Превышение этих значений ведет к пластическим деформациям витков и, как следствие, аварийному обрыву стержня. Данная модель не требует дополнительной смазки, если монтаж ведется в нормальных условиях, однако в средах с запыленностью или химическим туманом допускается применение графитной пасты для упрощения будущего демонтажа. Регулярный визуальный осмотр соединений на предмет белого налета («белой ржавчины») позволит вовремя диагностировать нарушение целостности цинкового слоя и сохранить проектную несущую способность оборудования.
 Трубы
 Запорно-регулирующая арматура
 Детали трубопроводов и фитинги
 Насосное оборудование
 Опоры, хомуты, метизы
 Пожарное оборудование
 Сантехника
 Регулирующая и предохранительная арматура
 Теплоизоляция
 Теплообменное оборудование
 Автоматика
 Баки и водонагреватели
 Котлы


 г. Москва, 2-я Звенигородская ул., 12, ЖК «Лаки» (2021-2022 г.)
 г. Москва, ул. 6-я Радиальная, владение 7, «ЖК Царицыно» (2021-2022 г)
 Кинотеатр "ВЫСОТА" г.Москва ул. Юных Ленинцев Здание находится на ул. Юных Ленинцев, д. 52 на юго-востоке Москвы.
 БЦ "Два Капинана" Красногорск.


