Сфера применения и назначение
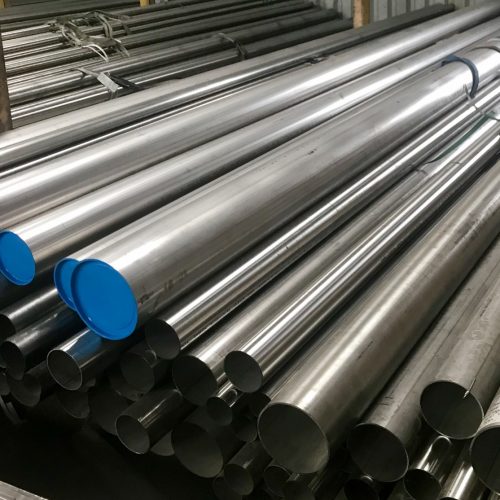
Труба нержавеющая 12Х18Н10Т 102×5,5×4000-6000мм создана для эксплуатации в условиях, где требуется исключительная стойкость к коррозионному и температурному воздействию. Данная модель широко востребована в нефтегазовом секторе, химической и нефтехимической промышленности, энергетическом машиностроении, а также на предприятиях пищевого и фармацевтического профиля. Трубопрокат этого типоразмера применяют для обустройства технологических трубопроводов, транспортирующих пар, горячую воду, слабоагрессивные и агрессивные жидкие среды, криогенные жидкости и сжатый воздух.
Благодаря способности кратковременно выдерживать нагрев до 850 °С, изделие незаменимо в составе печного оборудования, теплообменных аппаратов, коллекторов перегретого пара и выхлопных систем газотурбинных установок. В пищевой индустрии данную трубу используют в линиях розлива, пастеризации и санитарной обработки, где важна гладкая матовая поверхность, предотвращающая накопление загрязнений и облегчающая санитарную промывку.
Технические характеристики
Представленный товар относится к сортаменту горячекатаных бесшовных труб из аустенитной нержавеющей стали. Ниже приведены ключевые параметры, определяющие эксплуатационные возможности артикула:
- Номинальный наружный диаметр (Dn): 102 мм
- Толщина стенки: 5,5 мм
- Мерная длина: 4000–6000 мм
- Марка стали: 12Х18Н10Т
- Страна производства: Россия
- Тип стали: Аустенитного класса
- Предел текучести: 22 кгс/мм²
- Способ производства: Горячекатаный
- Вид поверхности: Матовая
- Максимальная температура рабочей среды (кратковременный режим): 850 °С
- Максимальная температура рабочей среды (длительный режим): 550–600 °С
Сочетание наружного диаметра 102 мм и стенки 5,5 мм обеспечивает оптимальный баланс между проходным сечением и механической прочностью. Мерная длина от 4000 до 6000 мм позволяет сократить число сварных стыков при монтаже прямых участков трубопровода, что повышает надёжность всей системы. Предел текучести на уровне 22 кгс/мм² гарантирует сохранение геометрии под давлением, а аустенитная структура стали исключает хрупкое разрушение даже при глубоком охлаждении.
Особенности конструкции и преимущества
Горячекатаная бесшовная технология — ключевое преимущество данной продукции. Отсутствие продольного сварного шва исключает зону термического влияния и связанные с ней риски локальной коррозии или разупрочнения. Матовая поверхность, полученная после термической обработки и травления, не только придаёт изделию эстетичный вид, но и улучшает адгезию при необходимости нанесения дополнительных защитных покрытий.
Принадлежность к аустенитному классу делает трубу немагнитной в отожжённом состоянии, что важно для отдельных применений в приборостроении и электротехническом оборудовании. Стабильность структуры при нагреве до 600 °С в длительном режиме позволяет применять данный прокат в ответственных горячих трактах, не опасаясь ускоренной деградации металла. Контроль качества по российским стандартам гарантирует соответствие заявленным геометрическим и механическим параметрам каждой единицы товара.
Материалы исполнения и процесс изготовления
Сталь 12Х18Н10Т — классический аустенитный сплав с содержанием хрома около 18% и никеля порядка 10%, стабилизированный титаном. Введение титана связывает углерод, предотвращая образование карбидов хрома на границах зёрен при сварке и высокотемпературной эксплуатации. Это обеспечивает высокую стойкость к межкристаллитной коррозии (МКК), в том числе в сварных соединениях после длительной работы в интервале опасных температур.
Процесс изготовления строится на горячей прокатке трубной заготовки при температурах выше 1100 °С с последующей аустенитизирующей термообработкой (закалка с охлаждением в воде или на воздухе). Такой способ даёт трубе равномерную мелкозернистую структуру и заданный предел текучести 22 кгс/мм². Российское происхождение металла гарантирует прозрачность логистики и поддержку складской программы: это существенно ускоряет комплектацию крупных заказов и обеспечение сервисного обслуживания.
Инструкции по эксплуатации
При монтаже трубопроводов с использованием данного изделия необходимо учитывать коэффициент линейного расширения аустенитной стали — при длинных прямых участках следует предусматривать компенсаторы или П-образные гибы. Сварку рекомендуется выполнять электродами или проволокой для аустенитных сталей (типа 04Х19Н9, ER308L и аналоги) при минимальном тепловложении, чтобы избежать деформаций и роста зерна в зоне шва.
Резку допускается производить абразивными дисками без перегрева кромки, а также механическими труборезами и ленточными пилами. Хранение товара следует организовать в сухом проветриваемом помещении, исключающем попадание хлористых соединений и морской воды на поверхность. Перед пуском системы настоятельно рекомендуется промыть внутреннюю полость для удаления окалины и механических загрязнений, а также провести гидравлическое испытание давлением в соответствии с проектной документацией. Соблюдение этих правил позволит раскрыть полный ресурсный потенциал нержавеющей трубы из стали 12Х18Н10Т и гарантирует безаварийную работу технологической линии на десятилетия.
 Трубы
 Запорно-регулирующая арматура
 Детали трубопроводов и фитинги
 Насосное оборудование
 Опоры, хомуты, метизы
 Пожарное оборудование
 Сантехника
 Регулирующая и предохранительная арматура
 Теплоизоляция
 Теплообменное оборудование
 Автоматика
 Баки и водонагреватели
 Котлы




 г. Москва, 2-я Звенигородская ул., 12, ЖК «Лаки» (2021-2022 г.)
 г. Москва, ул. 6-я Радиальная, владение 7, «ЖК Царицыно» (2021-2022 г)
 Кинотеатр "ВЫСОТА" г.Москва ул. Юных Ленинцев Здание находится на ул. Юных Ленинцев, д. 52 на юго-востоке Москвы.
 БЦ "Два Капинана" Красногорск.


