Сфера применения и назначение
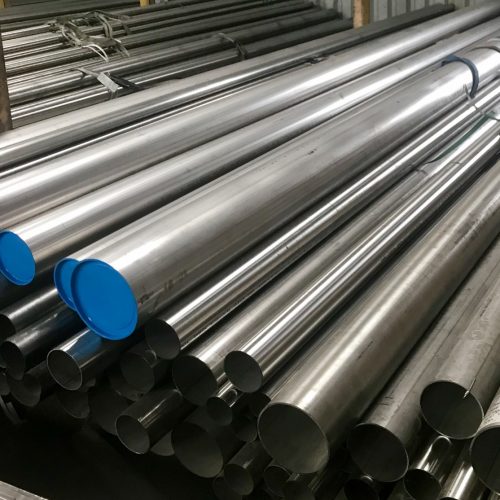
Труба нержавеющая 12Х18Н10Т 102x5x4000-6000мм относится к сортаменту горячекатаного бесшовного проката, востребованного в самых ответственных отраслях промышленности. Данное изделие разработано для транспортировки жидких и газообразных сред с повышенной агрессивностью, а также для эксплуатации в условиях высоких температур и давления.
Благодаря аустенитной структуре стали, труба диаметром 102 мм и стенкой 5 мм активно применяется при строительстве технологических трубопроводов на предприятиях нефтегазохимического комплекса, в энергетике, пищевом и фармацевтическом производстве. Её используют для изготовления теплообменного оборудования, паропроводов, линий подачи криогенных сред и компонентов печной арматуры.
Мерная длина от 4 до 6 метров позволяет минимизировать количество стыков при прокладке магистралей, что сокращает затраты на монтаж и количество потенциальных зон утечек. Российское происхождение гарантирует соответствие продукции требованиям ГОСТ и оперативные поставки без длительных логистических циклов.
Технические характеристики
При выборе трубного проката для промышленного объекта ключевое значение имеет точное соответствие параметров проектным нагрузкам. Представленная позиция обладает следующим набором эксплуатационных характеристик:
- Марка стали: 12Х18Н10Т (аустенитный класс);
- Наружный диаметр (Dn): 102 мм;
- Толщина стенки: 5 мм;
- Длина: 4000–6000 мм;
- Способ производства: горячекатаный;
- Тип поверхности: матовая;
- Предел текучести: не менее 22 кгс/мм²;
- Максимальная температура среды (кратковременно): 850 °C;
- Максимальная рабочая температура (длительно): 550–600 °C;
- Страна происхождения: Россия.
Внутренний диаметр канала в 92 мм в сочетании со стенкой 5 мм обеспечивает сбалансированное соотношение пропускной способности и механической прочности. Предел текучести 22 кгс/мм² гарантирует устойчивость к пластическим деформациям под рабочим давлением. Широкий температурный диапазон делает данный типоразмер универсальным для сред с циклическим нагревом и резкими перепадами температур.
Особенности конструкции и преимущества
Категория «Труба сталь 12х18н10т» характеризуется уникальным сочетанием технологичности и надежности. Главное конструктивное преимущество этой модели — бесшовное исполнение по горячекатаной технологии. Отсутствие продольного сварного шва исключает зоны структурной неоднородности и потенциальные очаги коррозии в местах контакта с агрессивной средой.
Горячекатаный способ производства придает металлу плотную волокнистую макроструктуру, что положительно сказывается на сопротивлении усталостным нагрузкам и вибрациям. Матовая поверхность, получаемая после термомеханической обработки, не требует дополнительного травления для большинства промышленных задач и обеспечивает хорошую адгезию как для грунтовочных покрытий, так и для процесса нанесения теплоизоляции.
Значительным преимуществом выступает стабилизационная термическая обработка, свойственная трубам из стали 12Х18Н10Т. Она минимизирует склонность к межкристаллитной коррозии при сварке, позволяя использовать артикул в конструкциях с большим количеством монтажных соединений без риска разрушения в околошовной зоне.
Материалы исполнения и процесс изготовления
Сырьем для трубного проката служит сталь аустенитного класса 12Х18Н10Т (отечественный аналог AISI 321). Её химический состав легирован хромом (17–19%) и никелем (9–11%), а также стабилизирован титаном, содержание которого в пять раз превышает долю углерода. Это полностью исключает образование карбидов хрома при термическом воздействии в диапазоне 450–800 °C и гарантирует сохранение коррозионной стойкости даже после интенсивной сварки.
Технологический процесс изготовления построен на методе горячей прокатки заготовки на гильзовых станах. Цилиндрическая заготовка прошивается при температуре пластичности, после чего раскатывается до геометрии 102×5 мм. Завершающая стадия включает аустенитизацию (нагрев до 1050–1100 °C с последующим быстрым охлаждением), которая снимает внутренние напряжения и формирует однородную структуру металла. Российские металлургические комбинаты строго контролируют соблюдение режимов, что подтверждается стабильным пределом текучести на уровне 22 кгс/мм² в каждой партии.
Инструкции по эксплуатации
Правильная работа с трубой нержавеющей 12Х18Н10Т 102x5x4000-6000мм начинается ещё до начала монтажа. Хранение проката должно осуществляться в крытых складских помещениях или под навесом, исключающих контакт с углеродистыми сталями и пылью абразивов. Попадание частиц черного металла на поверхность может спровоцировать питтинговую коррозию при пуске трубопровода.
Рекомендации по резке, сварке и пусконаладке:
- При резке заготовок предпочтительно использовать механические труборезы или плазменную резку с минимальной зоной термического влияния;
- Сварку соединительных стыков выполнять аргонодуговым методом (TIG) с присадкой из нержавеющей проволоки, легированной ниобием или титаном;
- После завершения сварочных работ не требуется обязательной термообработки стыков при толщине стенки 5 мм, однако необходимо провести пассивацию швов для восстановления защитного оксидного слоя;
- Перед гидравлическими испытаниями систему следует промыть чистой водой для удаления механических загрязнений и окалины.
В процессе длительной эксплуатации при температурах 550–600 °C необходимо учитывать коэффициент теплового расширения стали. Компенсаторы и неподвижные опоры должны быть рассчитаны на соответствующие температурные деформации. При пульсирующих нагрузках проводится плановый неразрушающий контроль основного металла и сварных стыков согласно регламенту предприятия. Соблюдение перечисленных правил гарантирует ресурс оборудования более 20 лет без критического снижения механических свойств.
 Трубы
 Запорно-регулирующая арматура
 Детали трубопроводов и фитинги
 Насосное оборудование
 Опоры, хомуты, метизы
 Пожарное оборудование
 Сантехника
 Регулирующая и предохранительная арматура
 Теплоизоляция
 Теплообменное оборудование
 Автоматика
 Баки и водонагреватели
 Котлы




 г. Москва, 2-я Звенигородская ул., 12, ЖК «Лаки» (2021-2022 г.)
 г. Москва, ул. 6-я Радиальная, владение 7, «ЖК Царицыно» (2021-2022 г)
 Кинотеатр "ВЫСОТА" г.Москва ул. Юных Ленинцев Здание находится на ул. Юных Ленинцев, д. 52 на юго-востоке Москвы.
 БЦ "Два Капинана" Красногорск.


