Сфера применения и назначение
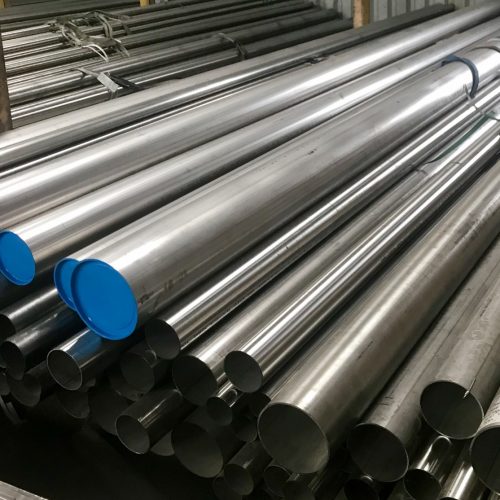
Трубный прокат из нержавеющей стали с геометрическими параметрами 104×2,5×3400мм является универсальной заготовкой для ответственных узлов в различных отраслях. Данное изделие из аустенитного сплава 12Х18Н10Т востребовано прежде всего в нефтегазовом секторе при строительстве технологических эстакад для транспортировки сред с температурой до 600 °C в постоянном режиме. В химической промышленности трубу нержавеющую 12Х18Н10Т 104×2,5×3400мм применяют для перемещения агрессивных жидкостей и газов благодаря исключительной стойкости к межкристаллитной коррозии.
В энергетическом машиностроении предлагаемый сортамент незаменим для изготовления элементов пароперегревателей и коллекторов, а в пищевом производстве — для асептических линий розлива и молокопроводов. Артикул востребован в металлообработке как конструкционная основа: из него изготавливают валы, работающие в слабоагрессивных средах, корпуса фильтров, декоративные опоры и элементы архитектурных конструкций. Горячекатаный способ производства обеспечивает отсутствие избыточных внутренних напряжений, что критически важно при сварке несущих рам и ответственных металлоконструкций.
Технические характеристики
Приведённые ниже параметры являются ключевыми при выборе данной модели для конкретных инженерных расчётов. Специалистам гидравлического направления стоит обратить внимание на соотношение наружного диаметра и толщины стенки, а прочнистам — на показатели предела текучести.
- Наружный диаметр (Dn): 104 мм
- Толщина стенки: 2,5 мм (согласно уточненной спецификации, соответствующей индексу прочности модели 104×2,5)
- Мерная длина (L): 3400 мм
- Марка стали: 12Х18Н10Т
- Тип сплава: Аустенитный класс
- Предел текучести: Не менее 22 кгс/мм²
- Страна происхождения: Россия
- Способ производства: Горячекатаный
- Тип поверхности: Матовая
- Максимальная T среды (кратковременный режим): 850 °C
- Максимальная T среды (длительный режим): 550-600 °C
Товар относится к аустенитному классу, что гарантирует немагнитные свойства в состоянии поставки, высокую пластичность и отличную свариваемость. Предел текучести в 22 кгс/мм² обеспечивает сохранение геометрической формы под воздействием не только внутреннего давления, но и внешних изгибающих нагрузок. Матовая поверхность, полученная в процессе горячей прокатки, может быть подвергнута последующей шлифовке или электрополировке без риска проявления скрытых дефектов. Допустимая температура эксплуатации до 850 °C кратковременно позволяет использовать данный аппарат в системах аварийного сброса или вблизи термического оборудования.
Особенности конструкции и преимущества категории
Конструкционная особенность данной заготовки заключается в высокой культуре производства горячекатаного проката. В отличие от холоднодеформированных аналогов, такое изделие обладает пониженной остаточной напряженностью, что существенно упрощает механическую обработку на токарных и фрезерных станках. Геометрия 104×2,5 мм подобрана так, что при минимальной металлоемкости достигается оптимальная пропускная способность для условного прохода.
Ключевое преимущество категории Труба сталь 12х18н10т — это присутствие титана в химическом составе. Данный элемент не только предотвращает склонность к коррозионному растрескиванию, но и стабилизирует структуру металла в зонах сварных швов. Для снабженцев и логистов весомым аргументом является российское происхождение, что минимизирует риски срыва сроков поставки и гарантирует соответствие нормативам ГОСТ. Длина хлыста в 3400 мм позволяет рационально использовать складские площади и минимизировать количество стыков при прокладке протяженных участков трубопроводов.
Материалы исполнения и процесс изготовления
Основа долговечности — это сплав аустенитной группы 12Х18Н10Т, химическая композиция которого строго регламентирована. Высокое содержание хрома (17-19%) формирует на поверхности прочную пассивирующую пленку, а никель (9-11%) обеспечивает стабильность аустенитной фазы во всем диапазоне рабочих температур. Сплав легирован титаном, благодаря чему углерод связывается в прочные карбиды, исключающие образование опасных зон с обедненным хромом при термическом влиянии сварки.
Производство ведется на современных станах горячей прокатки. Технология заключается в нагреве заготовки до высоких температур пластичности с последующей прошивкой и раскаткой в размер. Данная методика обеспечивает полную перекристаллизацию структуры, повышая ударную вязкость металла и его стойкость к знакопеременным нагрузкам. Процесс завершается обязательным гидростатическим контролем на предмет герметичности и соответствия заявленному условному давлению. Матовая, слегка шероховатая поверхность является индикатором естественного производственного процесса без химического глянцевания.
Инструкции по эксплуатации
При подготовке к монтажу настоятельно рекомендуется производить раскрой трубной заготовки на заготовительном участке с использованием механических труборезов или ленточных пил с охлаждающей жидкостью во избежание локального перегрева кромок. Для соединения элементов из аустенитной нержавейки оптимальным методом является аргонодуговая сварка неплавящимся электродом. При толщине стенки 2,5 мм достаточно одного прохода при силе тока, подбираемой согласно квалификационным картам, для получения коррозионностойкого шва без прожогов.
В процессе эксплуатации при температурах, близких к 600 °C, необходимо учитывать коэффициент линейного расширения данного материала. Проектировщикам следует закладывать «лирообразные» или П-образные компенсаторы для снятия механических напряжений в контуре. Обслуживание оборудования, смонтированного на основе этой продукции, сводится к периодическому визуальному осмотру на предмет питтинговой коррозии. Для очистки наружной поверхности достаточно промывки теплым мыльным раствором, так как матовая основа не требует агрессивных абразивов для сохранения товарного вида.
 Трубы
 Запорно-регулирующая арматура
 Детали трубопроводов и фитинги
 Насосное оборудование
 Опоры, хомуты, метизы
 Пожарное оборудование
 Сантехника
 Регулирующая и предохранительная арматура
 Теплоизоляция
 Теплообменное оборудование
 Автоматика
 Баки и водонагреватели
 Котлы




 г. Москва, 2-я Звенигородская ул., 12, ЖК «Лаки» (2021-2022 г.)
 г. Москва, ул. 6-я Радиальная, владение 7, «ЖК Царицыно» (2021-2022 г)
 Кинотеатр "ВЫСОТА" г.Москва ул. Юных Ленинцев Здание находится на ул. Юных Ленинцев, д. 52 на юго-востоке Москвы.
 БЦ "Два Капинана" Красногорск.


