Сфера применения и назначение
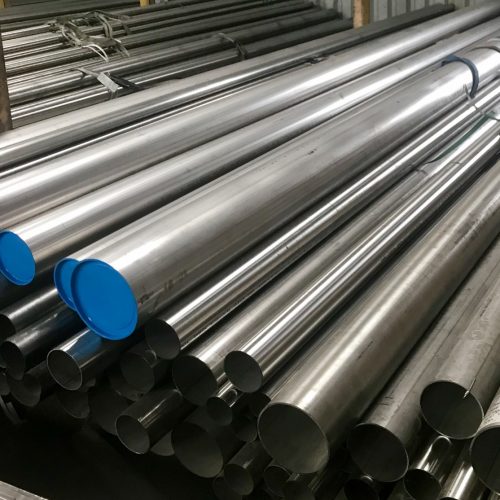
Труба нержавеющая 12Х18Н10Т 10x1x4000-6000мм востребована в системах, где сочетаются компактный внутренний диаметр, высокие механические нагрузки и агрессивные рабочие среды. Благодаря точным геометрическим параметрам (Dn 10 при стенке 1 мм) этот прокат активно применяют в качестве импульсных трубок контрольно-измерительных приборов, в обвязке разделительных сосудов и запорной арматуры на технологических линиях. Изделие подходит для монтажа в лабораторных стендах, хроматографическом оборудовании, пробоотборных и дренажных линиях, где критична чистота транспортируемого вещества.
Аустенитная сталь 12Х18Н10Т гарантирует коррозионную стойкость в средах средней агрессивности: слабые растворы кислот, щелочи, нефтепродукты, пар и горячая вода. Поэтому данный товар часто выбирают для теплообменных аппаратов пищевого, фармацевтического и химического машиностроения. Трубная заготовка длиной от 4000 до 6000 мм позволяет минимизировать количество сварных стыков на протяжённых участках, что повышает надёжность сети и снижает вероятность протечек. Кратковременный верхний порог температуры среды в 850 °C даёт возможность использовать её в режимах стерилизации и пропарки, характерных для биотехнологических линий и систем чистого пара.
В нефтегазовом секторе данный артикул успешно монтируется в качестве капиллярных линий к разделительным мембранам датчиков давления и уровнемеров. Спрос на модель 10×1 также формируют предприятия энергетики: при обвязке пробоотборников котловой воды и установок химводоочистки. Надёжность изделия в условиях знакопеременных давлений и вибрационных нагрузок подтверждена многолетней практикой эксплуатации на российских объектах.
Технические характеристики
Ниже перечислены основные параметры данного металлопроката, определяющие его эксплуатационные возможности. Эти значения получены по результатам контрольных испытаний на соответствие ГОСТ и ТУ.
- Dn (условный проход) — 10 мм
- Толщина стенки — 1 мм
- Длина (L) — 4000–6000 мм
- Марка стали — 12Х18Н10Т
- Страна производства — Россия
- Тип стали — Аустенитного класса
- Предел текучести — 22 кгс/мм²
- Способ производства — горячекатаный
- Поверхность — матовая
- T max рабочей среды (кратковременный режим) — 850 °C
- T max рабочей среды (длительный режим) — 550–600 °C
Показатель предела текучести на уровне 22 кгс/мм² обеспечивает сохранение формы под нагрузкой даже при повышенных температурах, а матовая поверхность, характерная для горячекатаного проката после термообработки и травления, снижает адгезию загрязнений и упрощает визуальный контроль состояния стенок перед монтажом. Длинномерное исполнение от 4 до 6 метров даёт инженерным службам гибкость при раскрое трасс без образования избыточных отходов. Кратковременный нагрев до 850 °C позволяет использовать эту нержавеющую трубную продукцию в циклах пуска/остановки с продувкой перегретым паром.
Особенности конструкции и преимущества
Ключевое преимущество, которое выделяет категорию «Труба сталь 12х18н10т» среди аналогов, — исключительная стойкость к межкристаллитной коррозии, обусловленная добавкой титана в химический состав. Для трубы 10х1 мм это особенно важно: тонкая стенка не прощает потерю прочности по границам зёрен в зонах сварных швов. Изделие сохраняет структуру после многократных нагревов до 600 °C в штатном режиме, а при пиковых значениях в 850 °C не даёт опасного окалинообразования, что упрощает обслуживание.
В отличие от бесшовных холоднодеформированных трубок, горячекатаная технология данного артикула гарантирует равномерную текстуру металла и высокую ударную вязкость. Это выражается в хорошей способности гасить вибрацию, которая передаётся от насосных групп и компрессоров. Геометрия Dn 10 со стенкой 1 мм даёт отличное соотношение внутреннего проходного сечения и жёсткости, что позволяет прокладывать трассы с минимальным количеством опор. Отсутствие сварного шва по длине исключает зоны концентрации напряжений, повышая усталостную прочность линии.
Матовая поверхность — не только эстетический признак, но и технологическое преимущество: отсутствие глянцевой зеркальности свидетельствует о корректном удалении окалины после горячего передела и гарантирует равномерный пассивный слой. При сварке такая поверхность требует меньше подготовительных операций, а в случае повреждения защитная плёнка самовосстанавливается в присутствии кислорода. Монтажники и снабженцы ценят российское происхождение проката: стабильность партий и оперативность поставок со склада сводят к минимуму риск простоев.
Материалы исполнения и процесс изготовления
Основой служит аустенитная хромоникелевая сталь 12Х18Н10Т с содержанием титана в пределах 0,5–0,8 %. Этот элемент связывает углерод в карбиды титана, блокируя образование карбидов хрома, — именно так обеспечивается стойкость к межкристаллитной коррозии, критичная для сварных конструкций. Коррозионная стойкость материала подтверждена стойкостью к влажной атмосфере, технологическим конденсатам, пароводяной смеси и широкому спектру технологических сред с нейтральным и окислительным характером.
Горячекатаный способ производства предполагает нагрев заготовки выше температуры рекристаллизации и последующую деформацию на прошивном стане и раскатном оборудовании. Такой метод формирует полностью бесшовную конструкцию с однородным мелкозернистым строением по всей длине хлыста. После проката труба 12Х18Н10Т 10×1 мм проходит ускоренное охлаждение и финишную термообработку — аустенитизацию при температуре от 1020 до 1100 °C с последующей закалкой в воду или на воздухе. Это гарантирует получение твёрдого раствора с равновесной структурой и заданным уровнем механических свойств.
Далее следует травление в кислотных ваннах для удаления окалины, после чего поверхность приобретает характерный матовый оттенок светло-серого цвета. Контрольные операции включают гидроиспытания на герметичность, ультразвуковую дефектоскопию и проверку геометрических параметров Dn и толщины стенки по всей длине. Каждая партия сопровождается сертификатами, подтверждающими класс стали, химический состав и результаты механических испытаний в соответствии с отечественными стандартами.
Инструкции по эксплуатации
При проектировании и прокладке импульсных линий или технологических обвязок с использованием артикула 10x1x4000-6000 мм следует строго соблюдать допустимый радиус изгиба. Горячекатаная структура позволяет производить холодную гибку без набивки песком при радиусе не менее трёх наружных диаметров. При монтаже в условиях вибраций рекомендуется крепить хлысты специальными демпфирующими опорами с шагом не более 1,5 м, чтобы избежать усталостных трещин. Резка может выполняться как механическим труборезом, так и абразивным кругом — с обязательной дальнейшей зачисткой торцов и снятием фаски, если предусмотрена сварка.
Особое внимание уделяется сварным соединениям. Для нержавейки аустенитного класса предпочтительна аргоно-дуговая сварка неплавящимся электродом с постоянной поддувом аргона в корень шва. Присадочный материал должен соответствовать типу 04Х19Н9 или ER308L, чтобы исключить горячие трещины и сохранить коррозионную стойкость в околошовной зоне. Термическое влияние при сварке не должно выходить за пределы узкого участка, иначе существует риск сенсибилизации, которую сталь 12Х18Н10Т благодаря титану успешно подавляет, но лишь при соблюдении штатных режимов. Поэтому сила тока подбирается из расчёта 25–35 А на 1 мм толщины свариваемых кромок.
В период пусконаладки систему нужно опрессовать на полуторакратное рабочее давление, выдержав его в течение не менее 30 минут. Перед началом подачи среды трубную обвязку продувают инертным газом или паром для удаления механических частиц. В процессе эксплуатации периодический осмотр матовой поверхности позволяет легко обнаруживать питтинги или цветные пятна побежалости, сигнализирующие о локальном перегреве. При длительной остановке законсервированная внутренняя полость должна быть полностью осушена, чтобы исключить стояночную коррозию. Соблюдение указанных правил гарантирует ресурс этой трубной продукции на уровне проектных значений в течение всего жизненного цикла технологического объекта.
 Трубы
 Запорно-регулирующая арматура
 Детали трубопроводов и фитинги
 Насосное оборудование
 Опоры, хомуты, метизы
 Пожарное оборудование
 Сантехника
 Регулирующая и предохранительная арматура
 Теплоизоляция
 Теплообменное оборудование
 Автоматика
 Баки и водонагреватели
 Котлы




 г. Москва, 2-я Звенигородская ул., 12, ЖК «Лаки» (2021-2022 г.)
 г. Москва, ул. 6-я Радиальная, владение 7, «ЖК Царицыно» (2021-2022 г)
 Кинотеатр "ВЫСОТА" г.Москва ул. Юных Ленинцев Здание находится на ул. Юных Ленинцев, д. 52 на юго-востоке Москвы.
 БЦ "Два Капинана" Красногорск.


